
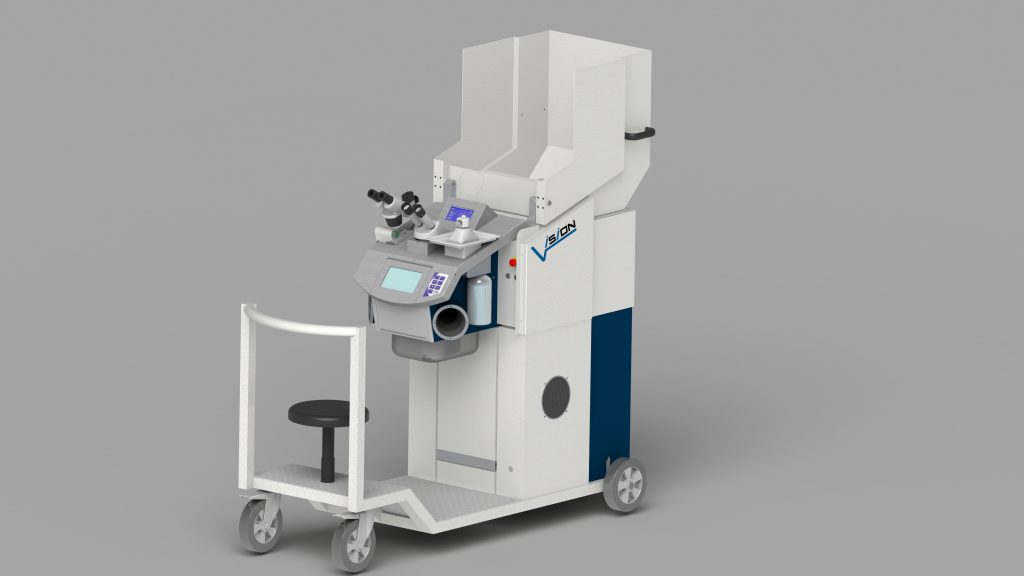
Nowy LWI V FSS Diamond Wire Welder
Ta nowa stacja robocza laserowa posiada pełne wyposażenie techniczne do przygotowania i obróbki wstępnej drutów diamentowych oraz źródło wiązki specjalnie zaprojektowane i zoptymalizowane do spawania laserowego ekstremalnie cienkich drutów. optymalizowane źródło wiązki.
Wysokowęglowy rdzeń drutu diamentowego jest pokryty warstwą niklu umożliwiającą osadzenie cząstek diamentu. Podczas spawania tych pokrytych niklem drutów cząstki niklu łączyłyby się ze stalą, co znacznie zmniejszyłoby wytrzymałość na rozciąganie drutu.
Nowy Vision WireWelder wyposażony jest w chemiczną, wysokotemperaturową instalację do usuwania powłok, która niezawodnie i szybko usuwa warstwę niklu, nie naruszając rdzenia stalowego.
Sterowany temperaturą element grzewczy o dużej mocy podgrzewa ciecz przed jej wprowadzeniem do komory reakcyjnej do optymalnej temperatury. Wstępne podgrzewanie nie jest konieczne. Proces rozpoczyna się natychmiast i trwa, w zależności od grubości powłoki, 3–5 min.
Pojemny zbiornik magazynowy wystarcza na miesiąc pracy nawet przy częstym użytkowaniu.
Aby uzyskać perfekcyjny wynik spawania oraz powtarzalne rezultaty, niezbędne jest, aby końcówki drutów były płasko zeszlifowane. Tylko jeśli końcówki drutów będą leżały względem siebie płasko, kształt spoiny będzie reprodukowalny, a spawanie pod względem kształtu i wytrzymałości na rozciąganie zawsze jednakowe.
Nowa konstrukcja sterowania temperaturą z pomiarem temperatury bezpośrednio w strumieniu gazu umożliwia bardzo precyzyjne przestrzeganie zadanej krzywej temperatury. Zarówno krzywe temperatury, jak i czasu są już zapisane w pamięci maszyny.
Opcjonalnie możliwy jest pomiar i monitorowanie przepływu objętościowego.
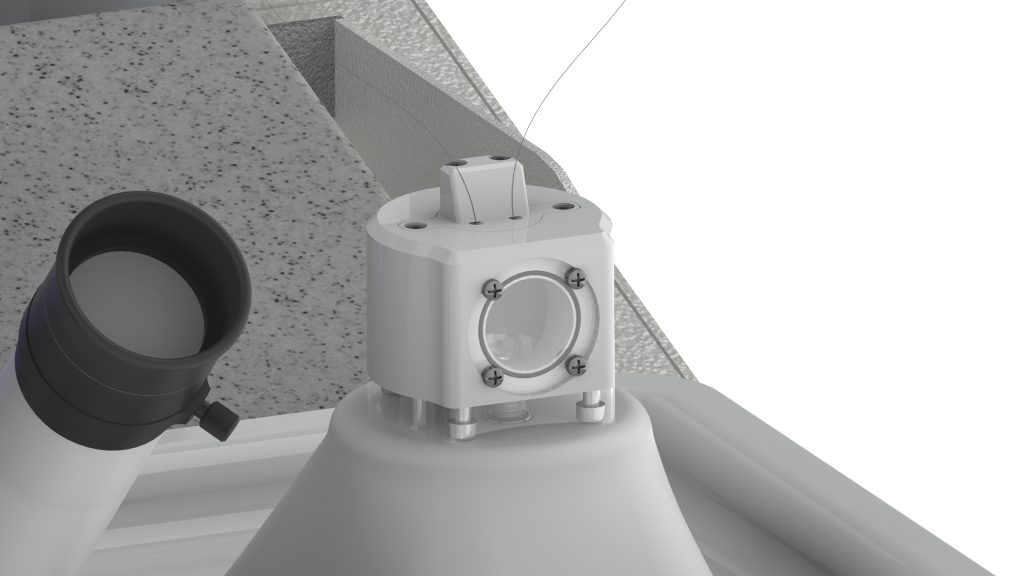

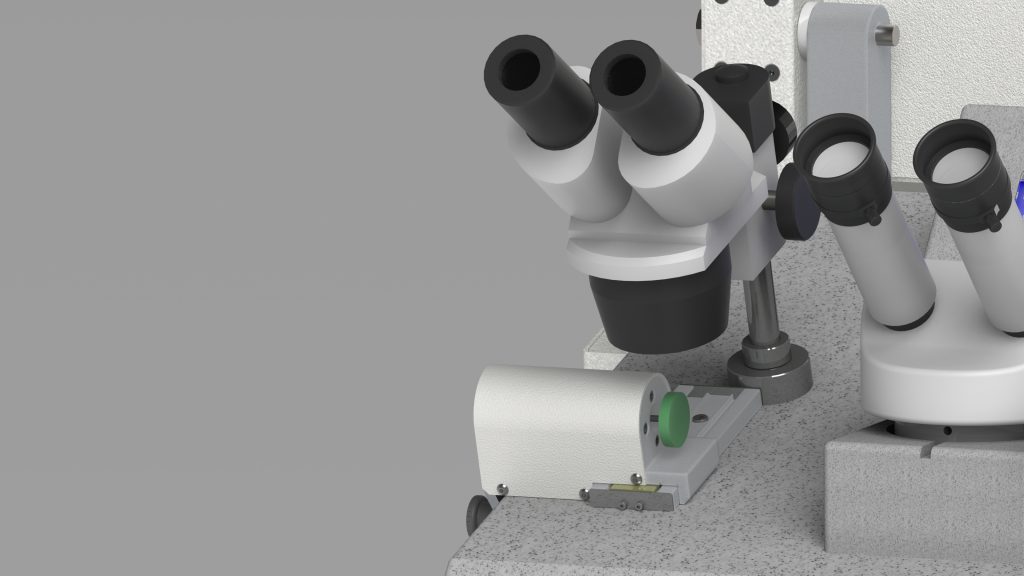
technologia FSS jest teraz również dostępna w WireWelder. Ekstremalnie wysoka sprawność umożliwia pracę bez chłodzenia wodnego i wentylatorów.
Wymiana lampy błyskowej, ustawianie zwierciadeł oraz prace serwisowe i konserwacyjne nie są już konieczne, podobnie jak części zużywalne.
Dzięki wyjątkowo szybkim zasilaczom osiągamy stabilność energii impulsu na poziomie ok. 1%. W przypadku dostrojonych źródeł wiązki YAG z pierwszej serii stabilność wynosiła jeszcze ±10%. Jednak jasne jest, że przy średnicach drutu wyraźnie poniżej 100µm i wymaganej powtarzalności >95% nie można dopuszczać żadnych wahań.
Cały proces naprawy miejsca przerwania drutu lub łączenia dwóch szpul zajmuje ok. 7–10 min, przy powtarzalności >95%.
Po spawaniu i wyżarzaniu mogą Państwo automatycznie sprawdzić drut pod kątem ustalonego obciążenia rozciągającego. W ten sposób wady zostaną wykryte przed użyciem w pile i zapobiegną ponownemu zerwaniu drutu.
Wysoka wytrzymałość na rozciąganie spawanego drutu:
Wytrzymałość na rozciąganie spawanego drutu wynosi do 70% wytrzymałości nowego drutu.