Laserschweißen gehört zu den präzisesten und flexibelsten Verfahren zum Fügen metallischer Werkstoffe. Durch die hohe Energiedichte des Laserstrahls lässt sich die zum Schweißen benötigte Energie sehr gezielt in das Werkstück einbringen. Dadurch entstehen schmale Schweißnähte, kleine Wärmeeinflusszonen und – im Vergleich zu vielen konventionellen Schweißverfahren – ein geringer thermischer Verzug.
Doch welche Materialien lassen sich eigentlich mit einem Laser schweißen? Welche Laserleistung wird benötigt und welcher Lasertyp eignet sich für die jeweilige Anwendung?
Die Antwort hängt nicht allein vom Werkstoff ab. Materialstärke, Legierung, Bauteilgeometrie, gewünschte Einschweißtiefe, Nahtvorbereitung und Produktionsgeschwindigkeit spielen ebenfalls eine wichtige Rolle.
Vision Lasertechnik bietet deshalb unterschiedliche Laserschweißsysteme und Laserquellen für manuelle, teilautomatisierte und vollständig robotergestützte Schweißprozesse an.
Grundsätzlich können sehr viele metallische Werkstoffe mit einem Laser geschweißt werden. Besonders gut geeignet sind unter anderem:
Auch das Verbinden unterschiedlicher Werkstoffe ist in bestimmten Kombinationen möglich. Hier muss jedoch besonders auf die metallurgischen Eigenschaften der beiden Materialien geachtet werden.
Entscheidend ist deshalb immer eine Betrachtung der konkreten Anwendung.

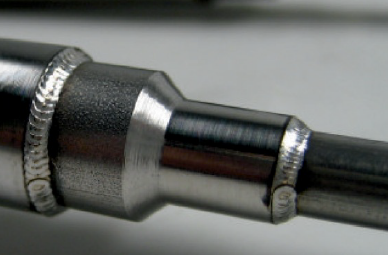
Edelstahl gehört zu den am häufigsten lasergeschweißten Werkstoffen und weist bei vielen Legierungen eine sehr gute Schweißeignung auf.
Typische Anwendungen finden sich beispielsweise in:
Ein wesentlicher Vorteil des Laserschweißens liegt bei Edelstahl in der geringen Wärmeeinbringung. Dadurch können auch dünnwandige oder geometrisch empfindliche Bauteile mit geringem Verzug gefügt werden.
Je nach Bauteil können sehr feine Schweißpunkte ebenso realisiert werden wie umlaufende, gasdichte Schweißnähte.
Welche Laserquelle eignet sich für Edelstahl?
Für kleinere Bauteile, Reparaturen und manuelle Schweißaufgaben eignen sich gepulste Lasersysteme besonders gut.
Vision bietet hierfür unter anderem die T-Base sowie weitere manuelle Laserschweißsysteme an. Sie ermöglichen dem Bediener eine sehr präzise Kontrolle des Schweißprozesses und eignen sich beispielsweise für Werkzeug- und Formenbau, Feinmechanik sowie kleine und mittlere Bauteile.
Für höhere Leistungen und automatisierte Prozesse kommen bei Vision die FSS-Faserlaserquellen zum Einsatz.
Diese sind in unterschiedlichen Leistungsklassen erhältlich, unter anderem mit:
Die FSS-Systeme arbeiten im QCW-Betrieb (Quasi Continuous Wave) und kombinieren eine hohe Pulsspitzenleistung mit einer vergleichsweise kompakten und effizienten Faserlasertechnologie.
Eine FSS-Laserquelle mit beispielsweise 300 W mittlerer Leistung kann dabei Pulsspitzenleistungen von mehreren Kilowatt erreichen. Dies ermöglicht eine hohe Energiedichte im Werkstück und damit auch größere Einschweißtiefen.
Für automatisierte Anwendungen können diese Laserquellen beispielsweise in unserem RoboHAWK eingesetzt werden.
Aluminium ist aufgrund seiner physikalischen Eigenschaften anspruchsvoller zu schweißen als viele Stähle.
Dafür sind insbesondere verantwortlich:
Trotzdem lässt sich Aluminium mit geeigneter Lasertechnik sehr gut bearbeiten.
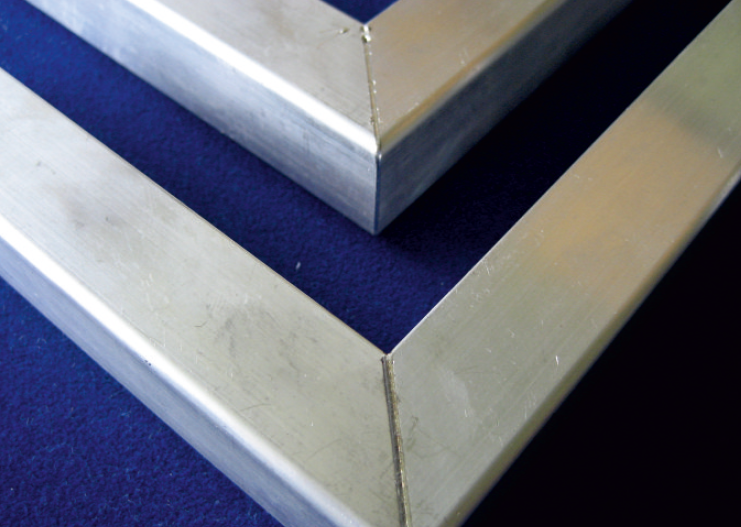
Typische Anwendungen sind:
Gerade bei dünnen Aluminiumbauteilen bietet das Laserschweißen Vorteile, weil die Energie sehr lokal eingebracht werden kann.
Welche Laserquelle eignet sich für Aluminium?
Für Aluminium ist eine ausreichende Leistungsreserve besonders wichtig.
Je nach Materialstärke und Anwendung können beispielsweise unsere FSS-Laserquellen mit 300 W, 450 W oder 600 W eingesetzt werden.
Dabei muss berücksichtigt werden, dass die nominelle Laserleistung allein noch keine Aussage darüber erlaubt, welche Materialstärke sicher geschweißt werden kann.
Entscheidend sind unter anderem:
Legierung + Materialstärke + Nahtgeometrie + Fokusdurchmesser + Pulsparameter + Vorschubgeschwindigkeit + geforderte Einschweißtiefe.
Bei kritischen Aluminiumbauteilen empfehlen wir deshalb grundsätzlich einen Schweißversuch im Applikationslabor.
Auch unlegierte und niedriglegierte Stähle können mit dem Laser geschweißt werden.
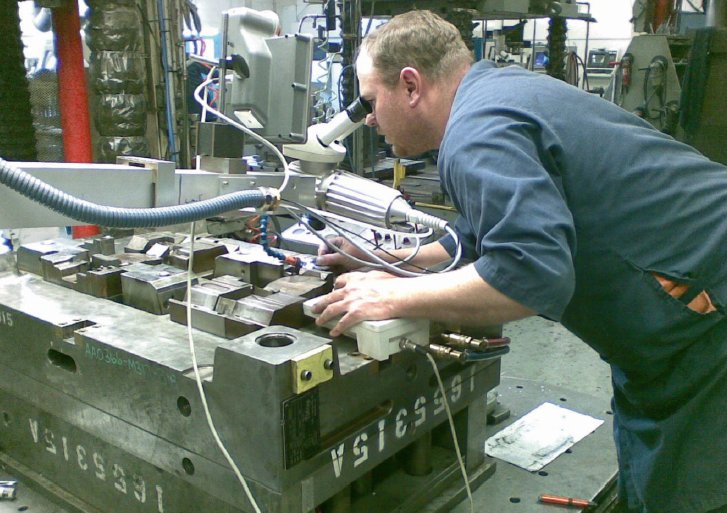
Besonders etabliert ist das Verfahren im Werkzeug- und Formenbau.
Hier wird Laserschweißen beispielsweise eingesetzt, um:
Ein entscheidender Vorteil besteht darin, dass nur ein sehr kleiner Bereich des Werkzeugs erwärmt wird.
Dadurch lässt sich der thermische Einfluss auf das umgebende Material gegenüber vielen konventionellen Verfahren deutlich reduzieren.
Für diese Anwendungen eignen sich insbesondere unsere manuellen Laserschweißsysteme wie die T-Base.
Der Bediener kann die Schweißstelle über die Optik exakt beobachten und gezielt Material auftragen.
Bei Serienbauteilen kann der gleiche Grundprozess automatisiert werden. Hierfür bietet sich beispielsweise der RoboHAWK mit entsprechender Faserlaserquelle an.
Titan besitzt ein hervorragendes Verhältnis zwischen Festigkeit und Gewicht und wird deshalb unter anderem in der:
eingesetzt.
Titan kann sehr gut lasergeschweißt werden. Allerdings reagiert das erhitzte Material stark mit Sauerstoff, Stickstoff und anderen Bestandteilen der Umgebungsluft.
Eine zuverlässige Schutzgasabdeckung ist deshalb besonders wichtig.
In vielen Anwendungen wird Argon eingesetzt, um die Schweißzone während des Prozesses gegen die Umgebungsluft abzuschirmen.
Mit einer geeigneten Prozessführung können sehr hochwertige und präzise Titanschweißungen erzeugt werden.
Kupfer stellt für viele Lasersysteme eine besondere Herausforderung dar.
Der Grund liegt vor allem in:
Gleichzeitig gewinnt das Laserschweißen von Kupfer durch Elektromobilität, Batterietechnik und Leistungselektronik stark an Bedeutung.
Typische Anwendungen sind:
Ob ein vorhandenes Faserlasersystem für eine konkrete Kupferanwendung geeignet ist, hängt stark von Material, Oberfläche, Geometrie und geforderter Einschweißtiefe ab.
Gerade bei Kupfer sollte deshalb nicht allein anhand der angegebenen Laserleistung entschieden werden.
Ein praktischer Schweißversuch liefert hier häufig wesentlich bessere Aussagen als eine rein theoretische Betrachtung.
Nickelbasislegierungen werden häufig dort eingesetzt, wo hohe Temperaturen, Korrosion oder hohe mechanische Belastungen auftreten.
Dazu gehören beispielsweise Anwendungen in:
Viele Nickellegierungen können grundsätzlich gut lasergeschweißt werden. Die konkrete Prozessführung muss jedoch auf die jeweilige Legierung abgestimmt werden.
Auch hier bietet der Laser durch seine lokal begrenzte Wärmeeinbringung Vorteile bei empfindlichen oder dünnwandigen Bauteilen.
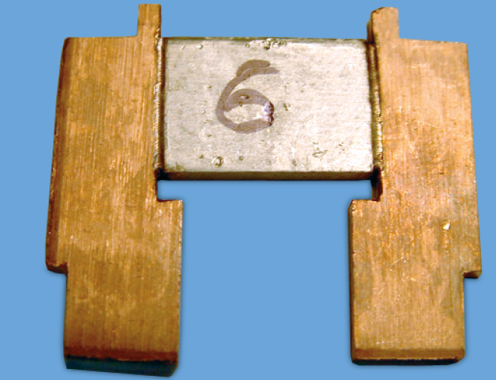
Grundsätzlich: ja – aber nicht jede Kombination ist sinnvoll.
Das sogenannte Mischverbindungsschweißen kann beispielsweise bei bestimmten Kombinationen von:
möglich sein.
Die Herausforderung besteht dabei häufig weniger in der Lasertechnik als in der Metallurgie.
Treffen zwei unterschiedliche Metalle im Schmelzbad aufeinander, können spröde intermetallische Phasen, Risse oder andere unerwünschte Gefügeveränderungen entstehen.
Deshalb sollte die Schweißeignung einer Mischverbindung immer anhand der konkreten Werkstoffpaarung untersucht werden.
Eine pauschale Angabe wie „600 W schweißen 3 mm Edelstahl“ ist technisch nur eingeschränkt sinnvoll.
Die erreichbare Einschweißtiefe wird von zahlreichen Faktoren beeinflusst:
Deshalb unterscheiden wir zwischen der nominalen Laserleistung und der tatsächlich im Prozess erreichbaren Schweißleistung.
Gerade bei QCW-Laserquellen spielt zusätzlich die hohe Pulsspitzenleistung eine entscheidende Rolle.
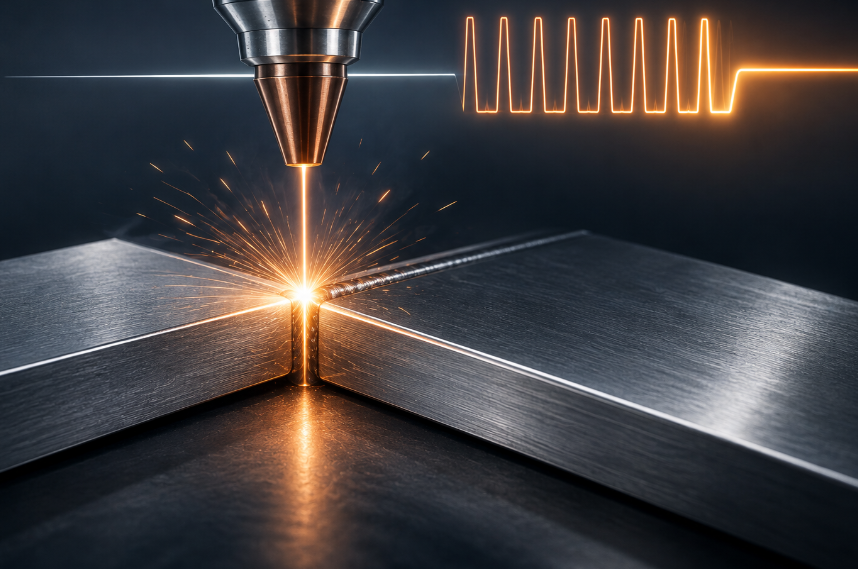
Für viele unserer modernen Schweißsysteme setzen wir FSS-Faserlaserquellen mit QCW-Technologie ein.
QCW steht für Quasi Continuous Wave.
Im Gegensatz zu einem klassischen CW-Laser kann eine QCW-Quelle für kurze Zeit eine wesentlich höhere Spitzenleistung bereitstellen als ihre angegebene mittlere Leistung.
Dadurch lässt sich eine sehr hohe Energiedichte erzeugen, ohne das gesamte Bauteil unnötig thermisch zu belasten.
Das ist besonders interessant für:
Unsere FSS-Plattform ist unter anderem in den Leistungsklassen 150 W, 300 W, 450 W und 600 W verfügbar.
Welche Leistung sinnvoll ist, hängt von der jeweiligen Anwendung ab.
Die Wahl des Lasersystems hängt nicht nur vom Werkstoff ab, sondern insbesondere von Stückzahl, Bauteilgröße, Automatisierungsgrad und gewünschter Flexibilität.
Eine erste Orientierung kann folgendermaßen aussehen:
| Anwendung | Typisches System |
|---|---|
| Werkzeugreparatur | Ergo, WT-Workstation T-Base V3, MobileFlexx |
| Formenbau | Ergo, WT-Workstation T-Base V3, MobileFlexx |
| Einzelteile | Ergo, WT-Workstation T-Base V3, MobileFlexx |
| Kleinserien | Ergo, T-Base V3, MobileFlexx oder RoboHAWK |
| Automatisierte Serienfertigung | RoboHAWK |
| Sensoren | Ergo, WT-Workstation T-Base V3, MobileFlexx, RoboHAWK |
| Tauchhülsen | RoboHAWK |
| Membranen | RoboHAWK |
| Komplexe 3D-Schweißbahnen | RoboHAWK |
| Hohe Prozesswiederholbarkeit | RoboHAWK |
Bei einer neuen Anwendung betrachten wir deshalb nicht nur die theoretische Schweißeignung.
Entscheidend ist das tatsächliche Ergebnis am Bauteil.
In unserem Applikationslabor können wir beispielsweise untersuchen:
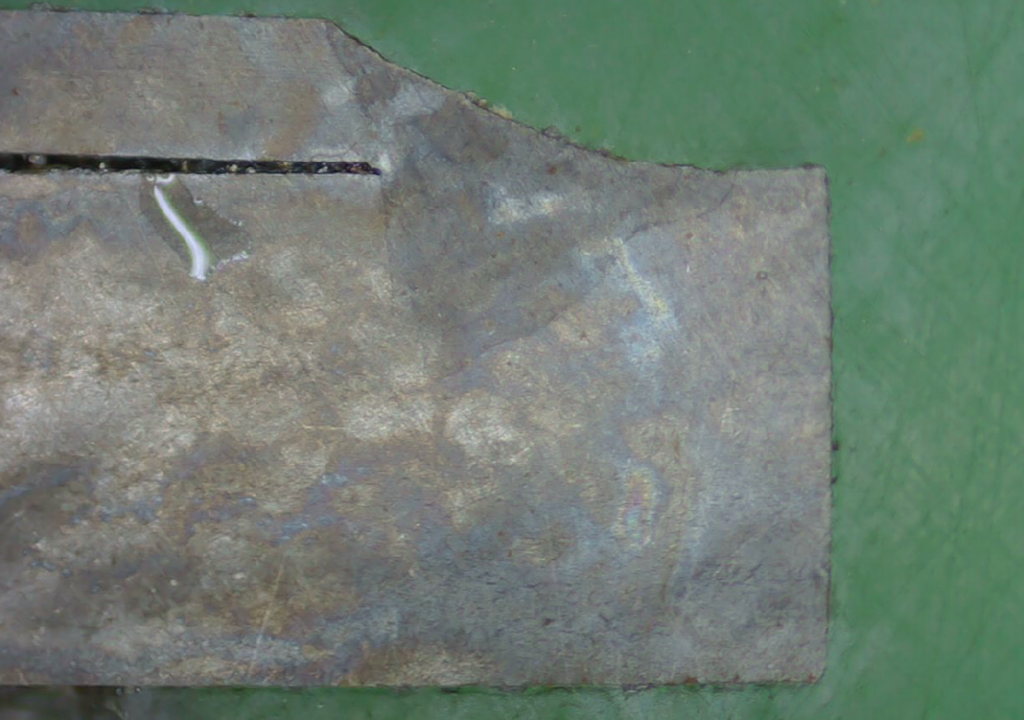
Bei Bedarf kann die Schweißnaht anschließend beispielsweise durch eine Schliffbildanalyse untersucht werden. Dadurch werden Einschweißtiefe, Nahtgeometrie, Poren und andere Eigenschaften der Verbindung sichtbar.
Das ist insbesondere bei anspruchsvollen Serienanwendungen eine wichtige Grundlage für die spätere Prozessauslegung.
Edelstahl, Stahl, Aluminium, Titan, Nickellegierungen und viele weitere Metalle können hervorragend mit dem Laser geschweißt werden.
Die Frage lautet deshalb häufig nicht:
„Kann dieses Material lasergeschweißt werden?“
Sondern:
„Mit welchen Parametern, welcher Laserquelle und welchem Anlagenkonzept erreichen wir bei diesem Bauteil das beste Ergebnis?“
Genau hier liegt unsere Stärke bei Vision.
Wir entwickeln und fertigen nicht nur Laserschweißanlagen, sondern betrachten Laserquelle, Optik, Werkstück, Prozess, Robotik, Steuerung und Automatisierung als Gesamtsystem.
Vom manuellen Laserschweißen mit der T-Base über unsere FSS-QCW-Faserlaser mit 150 bis 600 W bis zum vollständig automatisierten RoboHAWK können wir die Lasertechnik an die jeweilige Fertigungsaufgabe anpassen.
Sie möchten wissen, ob sich Ihr Bauteil laserschweißen lässt?
Senden Sie uns Materialangabe, Materialstärke, Zeichnung oder CAD-Daten und – wenn vorhanden – Angaben zur gewünschten Stückzahl und Taktzeit. Wir prüfen die Anwendung und können bei Bedarf einen praktischen Schweißversuch in unserem Applikationslabor durchführen.