Spawanie laserowe należy do najdokładniejszych i najbardziej elastycznych metod łączenia materiałów metalicznych. Dzięki dużej gęstości energii wiązki laserowej energia potrzebna do spawania może być bardzo precyzyjnie wprowadzona w element obrabiany. W rezultacie powstają wąskie spoiny, małe strefy wpływu ciepła i — w porównaniu z wieloma konwencjonalnymi metodami spawania — niewielkie odkształcenia termiczne.
Ale jakie materiały można właściwie spawać laserowo? Jakiej mocy lasera potrzeba i jaki typ lasera jest odpowiedni do danego zastosowania?
Odpowiedź nie zależy wyłącznie od materiału. Grubość materiału, stop, geometria części, wymagana głębokość wtopienia, przygotowanie spoiny i prędkość produkcji również odgrywają istotną rolę.
Vision Lasertechnik oferuje z tego powodu różne systemy spawania laserowego i źródła laserowe do procesów spawania ręcznego, częściowo zautomatyzowanego oraz w pełni obsługiwanego przez roboty.
Zasadniczo bardzo wiele materiałów metalicznych można spawać laserowo. Szczególnie odpowiednie są między innymi:
Również łączenie różnych materiałów jest w pewnych kombinacjach możliwe. Należy jednak szczególnie zwrócić uwagę na właściwości metalurgiczne obu materiałów.
Kluczowa jest zawsze analiza konkretnego zastosowania.

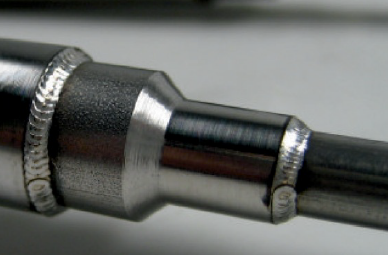
Stal nierdzewna należy do najczęściej spawanych laserowo materiałów i w wielu stopach charakteryzuje się bardzo dobrą podatnością na spawanie.
Typowe zastosowania znajdują się na przykład w:
Istotną zaletą spawania laserowego stali nierdzewnej jest niewielkie wprowadzenie ciepła. Dzięki temu można łączyć również cienkościenne lub geometrycznie wrażliwe części z minimalnym odkształceniem.
W zależności od części można zrealizować bardzo drobne punkty spawalnicze, jak również obwodowe, gazoszczelne spoiny.
Jaka źródło lasera jest odpowiednie do stali nierdzewnej?
Do mniejszych elementów, napraw i zadań spawania ręcznego szczególnie dobrze nadają się systemy laserowe impulsowe.
Vision oferuje w tym zakresie między innymi T-Base oraz inne ręczne systemy spawania laserowego. Umożliwiają one operatorowi bardzo precyzyjną kontrolę procesu spawania i nadają się na przykład do produkcji narzędzi i form, mechaniki precyzyjnej oraz małych i średnich elementów.
Do większych mocy i procesów zautomatyzowanych w Vision stosowane są FSS-Faserlaserquellen.
Są one dostępne w różnych klasach mocy, między innymi:
Die FSS-Systeme pracują w trybie QCW (Quasi Continuous Wave) i łączą wysoką moc szczytową impulsu z relatywnie zwartą i efektywną technologią laserów światłowodowych.
Źródło lasera FSS o przykładowo 300 W mocy średniej może osiągać moce szczytowe impulsu rzędu kilku kilowatów. To pozwala osiągnąć wysoką gęstość energii w elemencie obrabianym, a tym samym większe głębokości wtopienia.
Do zastosowań zautomatyzowanych źródła te można na przykład wykorzystać w naszym RoboHAWK.
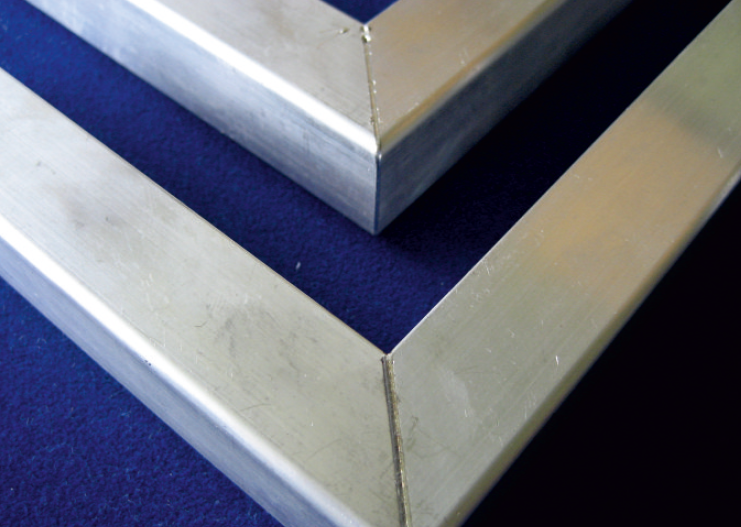
Aluminium ze względu na swoje właściwości fizyczne jest trudniejsze do spawania niż wiele rodzajów stali.
Za to odpowiadają w szczególności:
Mimo to aluminium można bardzo dobrze obrabiać przy zastosowaniu odpowiedniej techniki laserowej.
Typowe zastosowania to:
Szczególnie przy cienkich elementach aluminiowych spawanie laserowe daje przewagę, ponieważ energia może być wprowadzona bardzo lokalnie.
Jaka źródło lasera jest odpowiednie do aluminium?
Dla aluminium szczególnie ważny jest odpowiedni zapas mocy.
W zależności od grubości materiału i zastosowania można na przykład zastosować nasze FSS-Laserquellen o mocy 300 W, 450 W lub 600 W.
Należy przy tym uwzględnić, że nominalna moc lasera sama w sobie nie pozwala jednoznacznie określić, jaka grubość materiału może być bezpiecznie spawana.
Decydujące są między innymi:
stop + grubość materiału + geometria spoiny + średnica plamki + parametry impulsu + prędkość posuwu + wymagana głębokość wtopienia.
W przypadku krytycznych części z aluminium zalecamy Państwu zasadniczo przeprowadzenie próby spawania w laboratorium aplikacyjnym.
Auch unlegierte und niedriglegierte Stähle können mit dem Laser geschweißt werden.
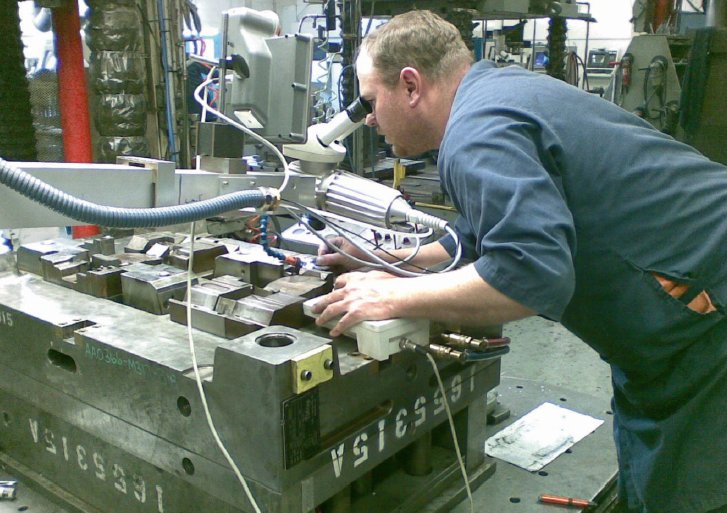
Besonders etabliert ist das Verfahren im Werkzeug- und Formenbau.
Hier wird Laserschweißen beispielsweise eingesetzt, um:
Ein entscheidender Vorteil besteht darin, dass nur ein sehr kleiner Bereich des Werkzeugs erwärmt wird.
Dadurch lässt sich der thermische Einfluss auf das umgebende Material gegenüber vielen konventionellen Verfahren deutlich reduzieren.
Für diese Anwendungen eignen sich insbesondere unsere manuellen Laserschweißsysteme wie die T-Base.
Der Bediener kann die Schweißstelle über die Optik exakt beobachten und gezielt Material auftragen.
Bei Serienbauteilen kann der gleiche Grundprozess automatisiert werden. Hierfür bietet sich beispielsweise der RoboHAWK mit entsprechender Faserlaserquelle an.
Titan besitzt ein hervorragendes Verhältnis zwischen Festigkeit und Gewicht und wird deshalb unter anderem in der:
eingesetzt.
Titan kann sehr gut lasergeschweißt werden. Allerdings reagiert das erhitzte Material stark mit Sauerstoff, Stickstoff und anderen Bestandteilen der Umgebungsluft.
Eine zuverlässige Schutzgasabdeckung ist deshalb besonders wichtig.
In vielen Anwendungen wird Argon eingesetzt, um die Schweißzone während des Prozesses gegen die Umgebungsluft abzuschirmen.
Mit einer geeigneten Prozessführung können sehr hochwertige und präzise Titanschweißungen erzeugt werden.
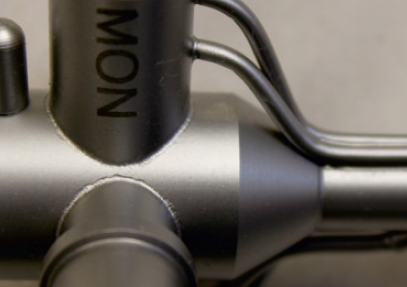
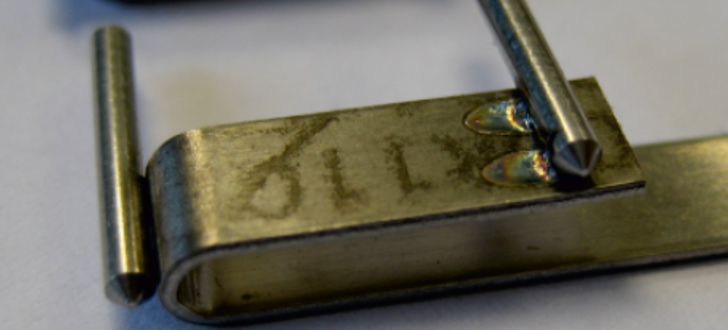
Kupfer stellt für viele Lasersysteme eine besondere Herausforderung dar.
Der Grund liegt vor allem in:
Gleichzeitig gewinnt das Laserschweißen von Kupfer durch Elektromobilität, Batterietechnik und Leistungselektronik stark an Bedeutung.
Typische Anwendungen sind:
Ob ein vorhandenes Faserlasersystem für eine konkrete Kupferanwendung geeignet ist, hängt stark von Material, Oberfläche, Geometrie und geforderter Einschweißtiefe ab.
Gerade bei Kupfer sollte deshalb nicht allein anhand der angegebenen Laserleistung entschieden werden.
Ein praktischer Schweißversuch liefert hier häufig wesentlich bessere Aussagen als eine rein theoretische Betrachtung.
Nickelbasislegierungen werden häufig dort eingesetzt, wo hohe Temperaturen, Korrosion oder hohe mechanische Belastungen auftreten.
Dazu gehören beispielsweise Anwendungen in:
Viele Nickellegierungen können grundsätzlich gut lasergeschweißt werden. Die konkrete Prozessführung muss jedoch auf die jeweilige Legierung abgestimmt werden.
Auch hier bietet der Laser durch seine lokal begrenzte Wärmeeinbringung Vorteile bei empfindlichen oder dünnwandigen Bauteilen.
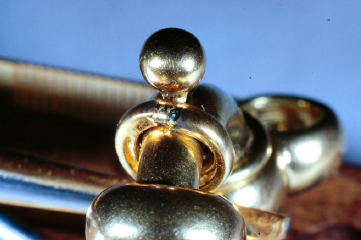
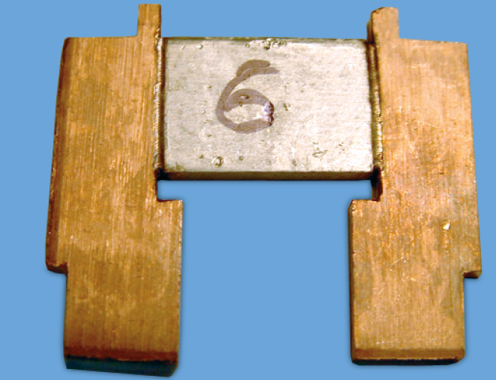
Grundsätzlich: ja – aber nicht jede Kombination ist sinnvoll.
Das sogenannte Mischverbindungsschweißen kann beispielsweise bei bestimmten Kombinationen von:
möglich sein.
Die Herausforderung besteht dabei häufig weniger in der Lasertechnik als in der Metallurgie.
Treffen zwei unterschiedliche Metalle im Schmelzbad aufeinander, können spröde intermetallische Phasen, Risse oder andere unerwünschte Gefügeveränderungen entstehen.
Deshalb sollte die Schweißeignung einer Mischverbindung immer anhand der konkreten Werkstoffpaarung untersucht werden.
Eine pauschale Angabe wie „600 W schweißen 3 mm Edelstahl“ ist technisch nur eingeschränkt sinnvoll.
Die erreichbare Einschweißtiefe wird von zahlreichen Faktoren beeinflusst:
Deshalb unterscheiden wir zwischen der nominalen Laserleistung und der tatsächlich im Prozess erreichbaren Schweißleistung.
Gerade bei QCW-Laserquellen spielt zusätzlich die hohe Pulsspitzenleistung eine entscheidende Rolle.
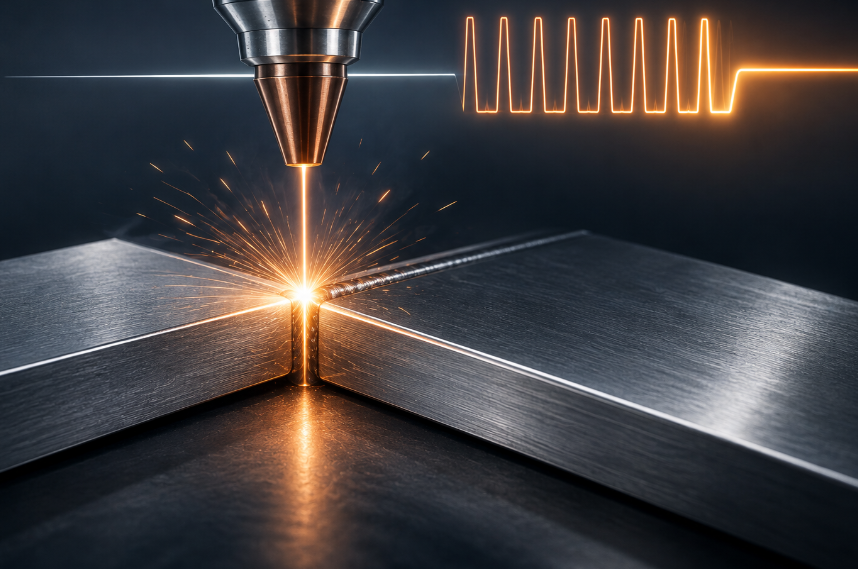
Für viele unserer modernen Schweißsysteme setzen wir FSS-Faserlaserquellen mit QCW-Technologie ein.
QCW steht für Quasi Continuous Wave.
Im Gegensatz zu einem klassischen CW-Laser kann eine QCW-Quelle für kurze Zeit eine wesentlich höhere Spitzenleistung bereitstellen als ihre angegebene mittlere Leistung.
Dadurch lässt sich eine sehr hohe Energiedichte erzeugen, ohne das gesamte Bauteil unnötig thermisch zu belasten.
Das ist besonders interessant für:
Unsere FSS-Plattform ist unter anderem in den Leistungsklassen 150 W, 300 W, 450 W und 600 W verfügbar.
Welche Leistung sinnvoll ist, hängt von der jeweiligen Anwendung ab.
Die Wahl des Lasersystems hängt nicht nur vom Werkstoff ab, sondern insbesondere von Stückzahl, Bauteilgröße, Automatisierungsgrad und gewünschter Flexibilität.
Eine erste Orientierung kann folgendermaßen aussehen:
| Anwendung | Typisches System |
|---|---|
| Werkzeugreparatur | Ergo, WT-Workstation T-Base V3, MobileFlexx |
| Formenbau | Ergo, WT-Workstation T-Base V3, MobileFlexx |
| Einzelteile | Ergo, WT-Workstation T-Base V3, MobileFlexx |
| Kleinserien | Ergo, T-Base V3, MobileFlexx oder RoboHAWK |
| Automatisierte Serienfertigung | RoboHAWK |
| Sensoren | Ergo, WT-Workstation T-Base V3, MobileFlexx, RoboHAWK |
| Tauchhülsen | RoboHAWK |
| Membranen | RoboHAWK |
| Komplexe 3D-Schweißbahnen | RoboHAWK |
| Hohe Prozesswiederholbarkeit | RoboHAWK |
Bei einer neuen Anwendung betrachten wir deshalb nicht nur die theoretische Schweißeignung.
Entscheidend ist das tatsächliche Ergebnis am Bauteil.
In unserem Applikationslabor können wir beispielsweise untersuchen:
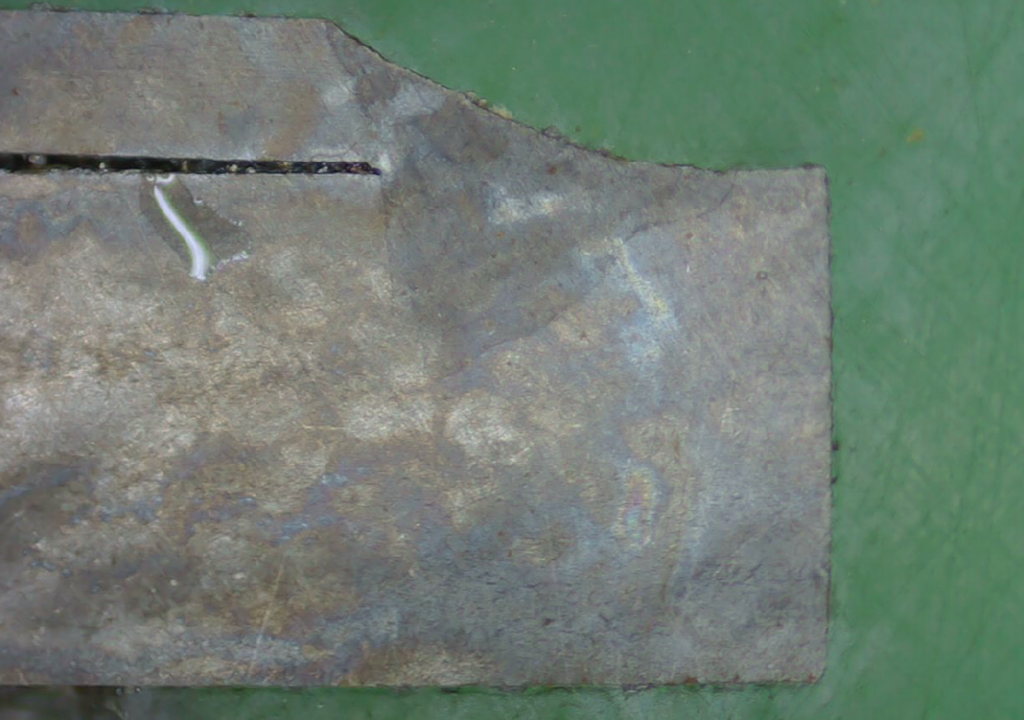
Bei Bedarf kann die Schweißnaht anschließend beispielsweise durch eine Schliffbildanalyse untersucht werden. Dadurch werden Einschweißtiefe, Nahtgeometrie, Poren und andere Eigenschaften der Verbindung sichtbar.
Das ist insbesondere bei anspruchsvollen Serienanwendungen eine wichtige Grundlage für die spätere Prozessauslegung.
Edelstahl, Stahl, Aluminium, Titan, Nickellegierungen und viele weitere Metalle können hervorragend mit dem Laser geschweißt werden.
Die Frage lautet deshalb häufig nicht:
„Kann dieses Material lasergeschweißt werden?“
Sondern:
„Mit welchen Parametern, welcher Laserquelle und welchem Anlagenkonzept erreichen wir bei diesem Bauteil das beste Ergebnis?“
Genau hier liegt unsere Stärke bei Vision.
Wir entwickeln und fertigen nicht nur Laserschweißanlagen, sondern betrachten Laserquelle, Optik, Werkstück, Prozess, Robotik, Steuerung und Automatisierung als Gesamtsystem.
Vom manuellen Laserschweißen mit der T-Base über unsere FSS-QCW-Faserlaser mit 150 bis 600 W bis zum vollständig automatisierten RoboHAWK können wir die Lasertechnik an die jeweilige Fertigungsaufgabe anpassen.
Sie möchten wissen, ob sich Ihr Bauteil laserschweißen lässt?
Senden Sie uns Materialangabe, Materialstärke, Zeichnung oder CAD-Daten und – wenn vorhanden – Angaben zur gewünschten Stückzahl und Taktzeit. Wir prüfen die Anwendung und können bei Bedarf einen praktischen Schweißversuch in unserem Applikationslabor durchführen.