Wiederkehrende Schweißaufträge, lange Durchlaufzeiten und steigende Fremdfertigungskosten können gute Gründe sein, das Laserschweißen in die eigene Produktion zu integrieren. Auch für kleine und mittlere Serien kann sich eine eigene Lösung rechnen. Entscheidend sind die gesamte Prozesskette und ein zur Anwendung passender Automatisierungsgrad.
Bauteile fertigen, verpacken, zum Laserschweißdienstleister transportieren, auf die Bearbeitung warten und anschließend wieder in die eigene Produktion einschleusen: Dieser Ablauf gehört für Unternehmen, die Schweißarbeiten extern vergeben, zum Fertigungsalltag.
Die Zusammenarbeit mit einem spezialisierten Dienstleister ermöglicht den Zugang zur Lasertechnik, ohne selbst in Anlagen und Prozessentwicklung investieren zu müssen. Bei regelmäßig wiederkehrenden Aufträgen lohnt sich jedoch ein genauer Blick auf die Gesamtkosten. Denn zwischen dem versandfertigen Einzelteil und der zurückgelieferten Baugruppe liegen zusätzliche Arbeitsschritte, Transportwege und Wartezeiten.
Eine eigene Laserschweißanlage kann diese Prozesskette verkürzen, die Planung vereinfachen und die Kosten je Bauteil reduzieren. Ob sie wirtschaftlich sinnvoll ist, lässt sich anhand konkreter Betriebsdaten bewerten.
Der Preis auf der Rechnung des Dienstleisters bildet nur einen Teil des Aufwands ab. Für einen belastbaren Vergleich sollten Unternehmen alle Kosten erfassen, die durch die externe Bearbeitung entstehen:
– Schweißkosten einschließlich möglicher Rüst- und Mindestauftragskosten
– Verpackungsmaterial und Arbeitszeit für Verpacken und Auspacken
– Hin- und Rücktransport, gegebenenfalls mit Expresszuschlägen
– Bestellabwicklung, Terminabstimmung und Wareneingang
– zusätzliche Prüfungen und Handhabungsschritte
– Aufwand für Rückfragen, Änderungen oder Reklamationen
Gerade bei kleinen Losen können die Kosten je Sendung erheblich ins Gewicht fallen. Ein Transport wird auf wenige Bauteile verteilt, während Bestellabwicklung und Verpackungsaufwand trotzdem anfallen.
Die entscheidende Vergleichsgröße sind die Gesamtkosten je verwendbarer Baugruppe bei gleicher Qualität und Lieferfähigkeit.
Dazu gehört auch eine saubere Abgrenzung: Prüfungen, die bei eigener Fertigung ebenfalls erforderlich bleiben, dürfen nicht vollständig als Einsparung angesetzt werden.
Die eigentliche Schweißbearbeitung kann kurz sein. Die Zeit zwischen Versand und Rücklieferung umfasst zusätzlich Transport, Einplanung beim Dienstleister, mögliche Rückfragen und Rückversand.
Wenn diese Durchlaufzeit nicht zum eigenen Fertigungstakt passt, können größere Lose, zusätzliche Sicherheitsbestände oder kurzfristige Sondertransporte erforderlich werden. Änderungen an einem Bauteil müssen erneut abgestimmt werden; ein fehlendes Teil lässt sich nicht unmittelbar im eigenen Betrieb nachfertigen.
Mit einer eigenen Anlage kann der Schweißprozess näher an Montage, Prüfung und Auslieferung rücken. Wiederkehrende Bauteile lassen sich entsprechend dem tatsächlichen Bedarf einplanen. Zusätzliche externe Transportwege und die damit verbundenen Verpackungs- und Frachtkosten können entfallen.
Das setzt voraus, dass intern ausreichend Kapazität, qualifizierte Mitarbeiter und ein stabiler Prozess verfügbar sind. Auch eine eigene Anlage benötigt eine realistische Terminplanung sowie ein Konzept für Wartung und Störungen.
Kürzere Durchlaufzeiten haben damit einen eigenen betrieblichen Wert. Für die Wirtschaftlichkeitsrechnung sollten daraus nur solche Einsparungen angesetzt werden, die sich nachvollziehbar belegen lassen.
Eine allgemeingültige Mindeststückzahl gibt es nicht. Die Wirtschaftlichkeit hängt davon ab, welche externen Kosten vermieden werden können und welcher Aufwand intern entsteht.
Besonders interessant wird eine Bewertung, wenn mehrere dieser Voraussetzungen zusammenkommen:
– Bauteile oder Bauteilfamilien werden regelmäßig bestellt.
– Die jährlichen Fremdfertigungskosten sind dauerhaft relevant.
– Transport und Auftragsabwicklung verursachen spürbaren Zusatzaufwand.
– Lieferzeiten erschweren die eigene Produktionsplanung.
– Vorrichtungen und Schweißprogramme können wiederverwendet werden.
– Mehrere geeignete Anwendungen können dieselbe Anlage auslasten.
Eine einzelne Kleinserie muss die Investition deshalb nicht allein tragen. Mehrere wiederkehrende Anwendungen können gemeinsam eine wirtschaftliche Auslastung ermöglichen. Dafür müssen Wechselzeiten, unterschiedliche Vorrichtungen und mögliche Terminkonflikte berücksichtigt werden.
Eine eigene Fertigung kann mit einem manuellen Arbeitsplatz beginnen oder gezielt wiederkehrende Abläufe automatisieren. Die passende Lösung richtet sich nach Bauteil, Variantenmix und Produktionsablauf.
| Fertigungslösung | Besonders zu prüfen bei | Entscheidende Voraussetzung |
|---|---|---|
| Manuelles Laserschweißen | Einzelteilen, Reparaturen und häufig wechselnden Aufgaben | Geeignete Bedienerqualifikation und beherrschbarer manueller Ablauf |
| Teilautomatisiertes Laserschweißen | Wiederkehrenden Nähten mit manueller Be- und Entladung | Reproduzierbare Aufnahme und Positionierung |
| Robotergestütztes Laserschweißen | Wiederkehrenden Bauteilfamilien und mehreren räumlichen Schweißpositionen | Stabile Fügesituation, geeignete Vorrichtungen und wirtschaftliche Programmwechsel |
Bei automatisierten Abläufen ist die Unterscheidung zwischen Maschinenlaufzeit und Personalbindung wichtig. Ein selbstständig ablaufendes Schweißprogramm spart nur dann entsprechend Arbeitszeit, wenn Mitarbeiter währenddessen tatsächlich andere Aufgaben übernehmen können.
Mit dem RoboHAWK bietet Vision eine robotergestützte Lösung für das Laserschweißen an. Welche Ausführung und welcher Automatisierungsgrad passen, sollte anhand der konkreten Anwendung ermittelt werden.
Das folgende Beispiel zeigt das Prinzip einer Vergleichsrechnung.
Alle Beträge sind frei gewählte Modellannahmen, keine Marktpreise, kein Anlagenangebot und kein dokumentierter Kundenfall.
Verglichen wird ausschließlich der zusätzliche Schweißprozess; die Herstellung der Ausgangsteile bleibt unberücksichtigt.
Angenommen, ein Unternehmen benötigt jährlich 6.000 geschweißte Baugruppen. Diese werden in 120 Losen mit jeweils 50 Stück bearbeitet.
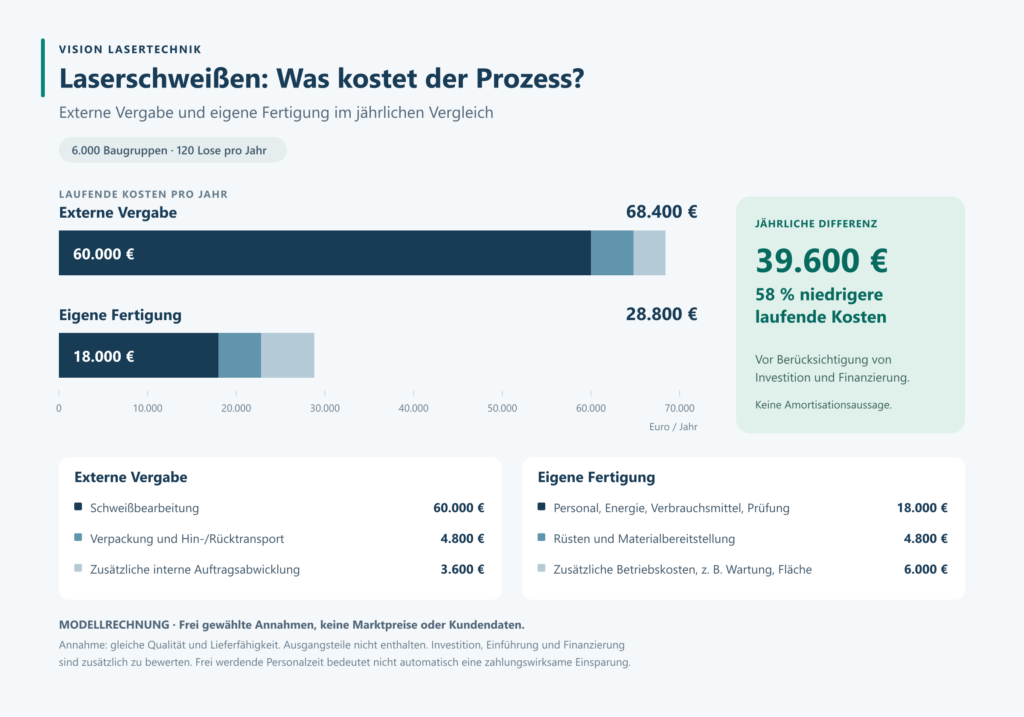
Unter diesen Annahmen beträgt die Differenz 39.600 Euro pro Jahr vor Berücksichtigung der Investition und Finanzierung.
Dem stehen die Anschaffung und Einführung der eigenen Fertigung gegenüber. Zum vollständigen Investitionsumfang gehören neben der Anlage unter anderem Vorrichtungen, Prozessentwicklung, Installation, notwendige Schutzmaßnahmen, Schulung und gegebenenfalls Prüfmittel.
Eine vereinfachte statische Amortisationsrechnung lautet:
Gesamte Anfangsinvestition ÷ jährlich zahlungswirksame Nettoeinsparung = Amortisationsdauer in Jahren
Dafür müssen die Vergleichskosten entsprechend geprüft werden: Frei werdende Personalzeit wird beispielsweise erst dann zu einer zahlungswirksamen Einsparung, wenn tatsächlich Ausgaben entfallen. Andernfalls entsteht zunächst zusätzliche nutzbare Kapazität.
Ebenso wichtig ist eine Rechnung mit geringerer Auslastung. Bei halbierter Menge und halbierter Loszahl sinkt die Kostendifferenz im Modell auf 16.800 Euro jährlich, weil die angenommenen festen Betriebskosten bestehen bleiben. Eine tragfähige Entscheidung sollte deshalb auch bei vorsichtig angesetzten Mengen nachvollziehbar sein.
Spezialisierte Laserschweißdienstleister bleiben eine sinnvolle Lösung für seltene Anwendungen, einzelne Prototypen, besondere Werkstoffkombinationen oder Bedarfsspitzen.
Auch eine Kombination kann wirtschaftlich sein: Wiederkehrende, gut planbare Bauteile werden intern geschweißt, während Sonderaufgaben oder Kapazitätsspitzen extern bearbeitet werden.
Der Übergang lässt sich ebenfalls schrittweise gestalten. Zunächst können Schweißversuche und die Prozessentwicklung erfolgen. Sobald Qualität, Zeitbedarf und Wiederholbarkeit nachgewiesen sind, lässt sich die eigene Fertigung auf einer belastbaren Grundlage planen.
Für die Bewertung einer eigenen Laserschweißlösung sollten Unternehmen technische und kaufmännische Informationen zusammenführen:
– Zeichnungen, Werkstoffe und repräsentative Originalbauteile
– Anforderungen an Naht, Festigkeit, Dichtheit und Oberfläche
– Jahresbedarf, Losgrößen und Varianten
– bisherige Schweiß-, Transport- und Abwicklungskosten
– tatsächliche Liefer- und Durchlaufzeiten
– geplante Prüfungen und Dokumentation
– verfügbare Mitarbeiter, Stellfläche und Produktionszeiten
Schweißversuche zeigen anschließend, ob die geforderte Verbindung reproduzierbar hergestellt werden kann. Fügespalt, Toleranzen, Zugänglichkeit und Spanntechnik gehören dabei zu den wesentlichen technischen Prüfpunkten. Weitere Grundlagen erläutert unser Leitfaden zur Einführung des Laserschweißens.
Auf dieser Basis lassen sich Bearbeitungszeit, Personalbedarf, Kapazität und Investitionsumfang konkret ermitteln.
Sie lassen Bauteile regelmäßig extern laserschweißen und möchten Kosten, Transportwege oder Durchlaufzeiten reduzieren?
Senden Sie uns Ihre Bauteilzeichnung, die geplanten Losgrößen und eine kurze Beschreibung Ihres bisherigen Ablaufs. Gemeinsam prüfen wir, ob eine eigene Laserschweißlösung für Ihre Anwendung technisch und wirtschaftlich sinnvoll ist – und welcher Automatisierungsgrad dazu passt.